Рабочие лопатки турбины
Рабочая лопатка турбины состоит из профильной рабочей части — пера — и хвостовика, которым она крепится на диске ротора. На лопатки приходится самый напряжённый режим работы машины: они держат центробежные силы от собственного веса, обтекаются потоком пара, а на последних ступенях — ещё и капли влаги. От конструкции лопаток зависит и КПД ступени, и надёжность турбины: обрыв лопатки разрушает венец и разбалансирует ротор.
Конструкция по узлам: перо, бандаж, хвостовик, диск
Перо. Лопатки ставят на диск с равным шагом — они образуют рабочие каналы ступени, через которые идёт пар. Профиль пера подбирают под треугольники скоростей потока: у коротких лопаток он постоянный по высоте, у длинных — переменный, с закруткой. Поверхность пера ответственных лопаток полируют до зеркального блеска — зачем, разберём ниже.
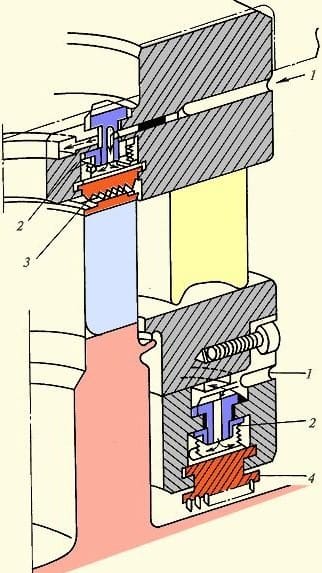
Шип и бандажная лента. На торце рабочей части выполняют шип, на группу лопаток надевают бандажную ленту с отверстиями по шагу и форме шипов. Шипы расклёпывают — лопатки собираются в пакеты. Ленточный бандаж объединяет 6–14 лопаток; его ставят на лопатках ЦВД и на лопатках ЦСД короче 350 мм. Весь венец в один пакет не объединяют: лопатки греются по-разному, сплошной по кругу бандаж ловит тепловые деформации и получает трещины малоцикловой усталости. Пакетная сборка поднимает вибрационную надёжность облопачивания и даёт периферийное уплотнение ступени: бандажный гребень проходит рядом с неподвижной деталью с минимальным зазором, утечка пара поверх бандажа падает. Как устроены такие уплотнения — в материале про уплотнения турбин.
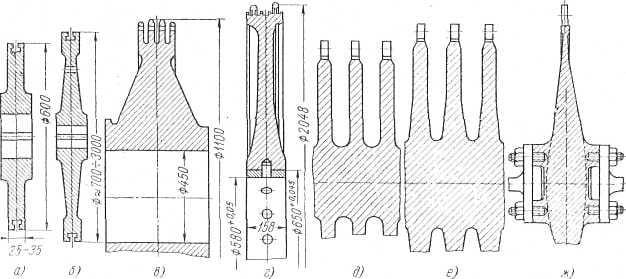
Хвостовик. Самый нагруженный элемент лопатки: через него центробежная сила пера передаётся на диск. Тип соединения выбирают по нагрузке и по технологии завода: Т-образный, вильчатый, грибовидный или ёлочный. Детали крепления разобраны отдельно: хвостовики лопаток турбины и бандажи и связи для рабочих лопаток.
Диск. Профиль диска диктует окружная скорость на ободе: центробежные силы растут как квадрат скорости, и металл быстрых дисков сгущают к втулке, где напряжения максимальны. Подробно — в материале про формы дисков и крепление их на валу.
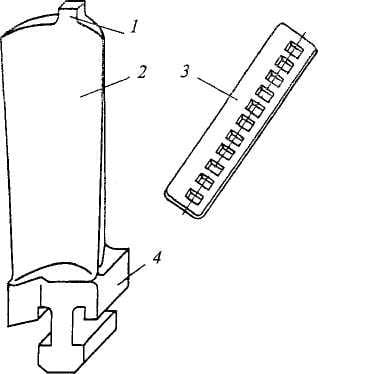
Рисунок 1. Конструкция простейшей рабочей лопатки: 2 — рабочая часть (перо); 3 — бандажная лента; 4 — хвостовик.
Типы лопаток, хвостовиков и бандажей: сводная таблица
| Решение | Где применяют | Особенность и ограничение |
|---|---|---|
| Т-образный хвостовик | короткие лопатки; широко применяют ЛМЗ и ТМЗ | заводка по окружности через колодцы, набор замыкают замковые лопатки на заклёпках; малая несущая способность |
| Вильчатый хвостовик | короткие лопатки | насадка сверху на обод, крепление двумя заклёпками; повреждённую лопатку меняют без разборки венца; слабое место — заклёпки на срез |
| Грибовидный хвостовик с заплечиками | ЦВД и ЦНД турбины К-160-130, кроме лопаток последней ступени | работает в паре с ленточными периферийными бандажами |
| Ёлочный хвостовик с торцевой заводкой | длинные лопатки последних ступеней | много опорных поверхностей, паз по дуге окружности: высокая несущая и усталостная прочность; осевую фиксацию держат пластинчатые стопоры |
| Ленточный накладной бандаж | лопатки ЦВД и лопатки ЦСД короче 350 мм | пакеты по 6–14 лопаток на расклёпанных шипах; шипы круглые, квадратные или прямоугольные, в один-два ряда |
| Цельнофрезерованный (интегральный) бандаж | регулирующие ступени; ступени, где центробежная сила ленты слишком велика | выполнен заодно с пером; вариант с «зубом» удерживает раскрутку и демпфирует колебания |
| Демпферная связь | регулирующая ступень и пакеты с интенсивными колебаниями | полоса или проволока без пайки: гасит колебания трением и не мешает тепловым деформациям пакетов |
| Паяная связь | пакеты, где надо исключить опасные формы колебаний | крепят серебряным припоем; связь жёсткая, температурные деформации пакетов не прощает |
Короткие и длинные: почему длинные закручивают
Условие выбора профиля — отношение среднего диаметра ступени к длине лопатки. Короткие лопатки (d/l > 10) выполняют с постоянным по высоте профилем, длинные — с переменным и закруткой: треугольники скоростей потока меняются по высоте, и перо «крутят», чтобы каждый его участок встречал пар под правильным углом. Одновременно площадь сечения длинной лопатки уменьшают от корня к периферии: так снижают центробежную силу рабочей части и напряжения в корневом сечении и хвостовике.
Длинной лопатке нужен и бандаж. Без связи профиль поворачивается вокруг продольной оси — упругая раскрутка доходит до 10–12°, обтекание становится нерасчётным, экономичность ступени падает. Цельнофрезерованный бандаж с «зубом» раскрутку останавливает: зубья соседних лопаток упираются друг в друга, а трение на контакте демпфирует колебания.
Расчёт на примере: последняя ступень К-160-130
Числа — по конструкции турбины К-160-130: лопатка последней ступени 780 мм, средний диаметр ступени 2125 мм, частота вращения 50 об/с (3000 об/мин), кольцевая площадь выхода пара одного потока 5,21 м².
- Длинная лопатка или короткая? d/l = 2125/780 ≈ 2,7 — много меньше 10. Профиль переменный, с закруткой; хвостовик ёлочный с торцевой заводкой.
- Окружная скорость на среднем диаметре: u = π·d·n = 3,14 × 2,125 м × 50 об/с ≈ 334 м/с.
- Разброс скоростей по высоте пера. У корня диаметр 2125 − 780 = 1345 мм → u ≈ 211 м/с; на периферии 2125 + 780 = 2905 мм → u ≈ 456 м/с. Периферийное сечение бежит в 456/211 ≈ 2,2 раза быстрее корневого — вот почему одно сечение профиля на всю высоту не работает: углы входа пара у корня и вершины разные.
- Почему перо сужают к вершине. Центробежная нагрузка элемента пера растёт с радиусом, а напряжения во вращающихся деталях — как квадрат окружной скорости. Периферийная скорость 456 м/с — уровень дисков равного сопротивления (400 м/с и выше). Отсюда сужение сечения к вершине и ёлочный хвостовик со множеством опорных поверхностей вместо одной пары «паз — шип».
На той же машине видно, как выбор бандажа меняется с нагрузкой: первые три ступени ЦНД — с ленточными периферийными бандажами и одним рядом демпферной проволоки, последние три — только с двумя рядами трубчатых бандажей. Ленточный бандаж на периферии последних ступеней выполнить затруднительно — центробежная сила его собственной массы слишком велика.
Самая длинная лопатка теплофикационной турбины
На рисунке 2 — рабочая лопатка последней ступени турбины Т-250/300-240 ТМЗ (240 — давление свежего пара в кгс/см², это 23,5 МПа), самая длинная среди рабочих лопаток теплофикационных турбин. Буква Т в маркировке — теплофикационная: кроме электроэнергии машина даёт горячую воду на отопление города. Рабочую часть таких лопаток фрезеруют или строгают на специализированных станках по копиру, затем полируют до зеркального блеска. Полировка — не украшение: гладкая поверхность снижает потери на трение пара о лопатку и повышает сопротивление усталости — микронеровности на высоконагруженном пере работают как зародыши трещин.
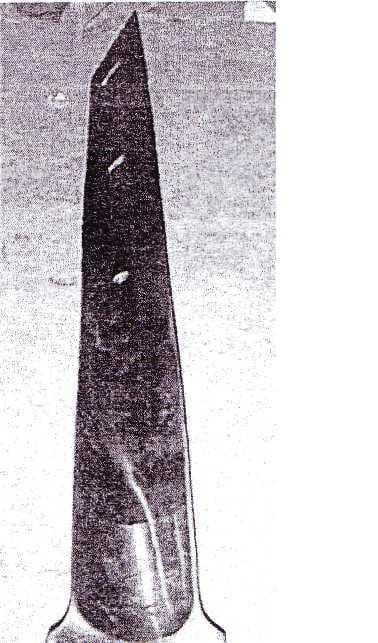
Рисунок 2. Рабочая лопатка последней ступени турбины Т-250/300-240 ТМЗ.
Защита от капельной эрозии
На последних ступенях конденсационных и теплофикационных турбин пар идёт влажным: расширение до вакуума 3,5–5 кПа переводит часть пара в капли. Крупные капли отстают от потока и с высокой скоростью бьют во входную часть спинки периферийного участка лопатки — со временем эрозия выедает металл. Стандартная защита — стеллитовые пластинки, напаиваемые на лопатку токами высокой частоты.
Стеллит — сплав на основе кобальта (60–65 %) с 25–28 % хрома и 4–5 % вольфрама. Он твёрже лопаточной стали, сопротивление эрозии у него много выше, а наплавка ТВЧ впаивает пластинку в металл без перегрева основного материала.
У атомных турбин условия жёстче: пар из реактора нельзя перегреть, и на выходе из ЦНД влажность доходит до 10–12 %. Как уязвимость лопаток увязывается с влажным паром на АЭС — в материале про паровые турбины ТЭС и АЭС.
Типичные ошибки и их последствия
- Сплошной бандаж по всему венцу. Лопатки соседних пакетов греются по-разному, жёсткий круг не даёт бандажу деформироваться — трещины малоцикловой усталости. Пакеты по 6–14 лопаток оставляют между собой зазоры под тепловые расширения.
- Отверстия под проволочные связи в нагруженном профиле. Каждое отверстие — концентратор напряжений: вокруг него зарождается усталостная трещина, связь обрывается. Оборвавшаяся связь заклинивает между вращающимися и неподвижными деталями и может разрушить весь лопаточный аппарат; при ремонте связей заодно восстанавливают балансировку ротора. Поэтому связи делают из трубок или титановой проволоки.
- Т-образный хвостовик на длинной лопатке. Центробежная сила длинного пера растягивает обод диска, изгибные напряжения в сечениях растут, при высокой температуре вероятны трещины длительной прочности. Длинным лопаткам — ёлочный хвостовик с множеством опорных поверхностей.
- Последняя ступень без бандажа с «зубом». Профили сечений поворачиваются вокруг оси на 10–12°, обтекание идёт нерасчётно — ступень теряет экономичность, а без контакта зубьев исчезает и демпфирование колебаний.
- Стеллит «когда эрозия уже видна». Металл входной кромки выеден — крепить пластинку некуда, перо потеряло профиль. Стеллитовые пластинки напаивают ТВЧ на новую лопатку, до пуска машины; грубая, неполированная поверхность пера только ускоряет усталостное растрескивание.
Частые вопросы
Из чего состоит рабочая лопатка?
Из профильной рабочей части (пера) и хвостовика, которым лопатка крепится на диске. На торце пера выполняют шип под бандажную ленту; лопатки собирают в пакеты по 6–14 штук, расклёпывая шипы.
Зачем лопатки собирают в бандажные пакеты?
Бандаж связывает лопатки в пакеты: растёт вибрационная надёжность — собственные частоты лопаток выходят из резонансных зон — и работает периферийное уплотнение: бандажный гребень режет утечку пара поверх бандажа и поднимает КПД ступени.
Почему длинные лопатки выполняют закрученными?
По высоте длинного пера окружная скорость меняется в разы: у лопатки 780 мм при среднем диаметре 2125 мм — от 211 м/с у корня до 456 м/с на периферии. Закрутка выставляет угол атаки каждого сечения так, чтобы пар входил в канал без удара — иначе падает КПД и растут вибрации.
Как защищают лопатки от капельной эрозии?
На входную часть спинки периферийного участка напаивают ТВЧ стеллитовые пластинки — кобальтовый сплав (60–65 % кобальта, 25–28 % хрома) с высокой твёрдостью и сопротивлением эрозии.
Зачем лопатки полируют до зеркального блеска?
Гладкая поверхность уменьшает потери на трение пара о лопатку и повышает сопротивление усталости: чем меньше микронеровностей, тем труднее зарождаться усталостным трещинам.
Источники
- Конструкция лопаточного аппарата, стеллит и технология напайки — по учебной литературе по конструкции паровых турбин; параметры турбины Т-250/300-240 — по каталожным данным УТЗ (ТМЗ).
- Числа последней ступени (лопатка 780 мм, средний диаметр 2125 мм, площадь выхода 5,21 м², частота вращения 50 об/с), бандажировка ступеней ЦНД и влажность пара на выходе из ЦНД АЭС — по материалам турбинного раздела этого сайта.